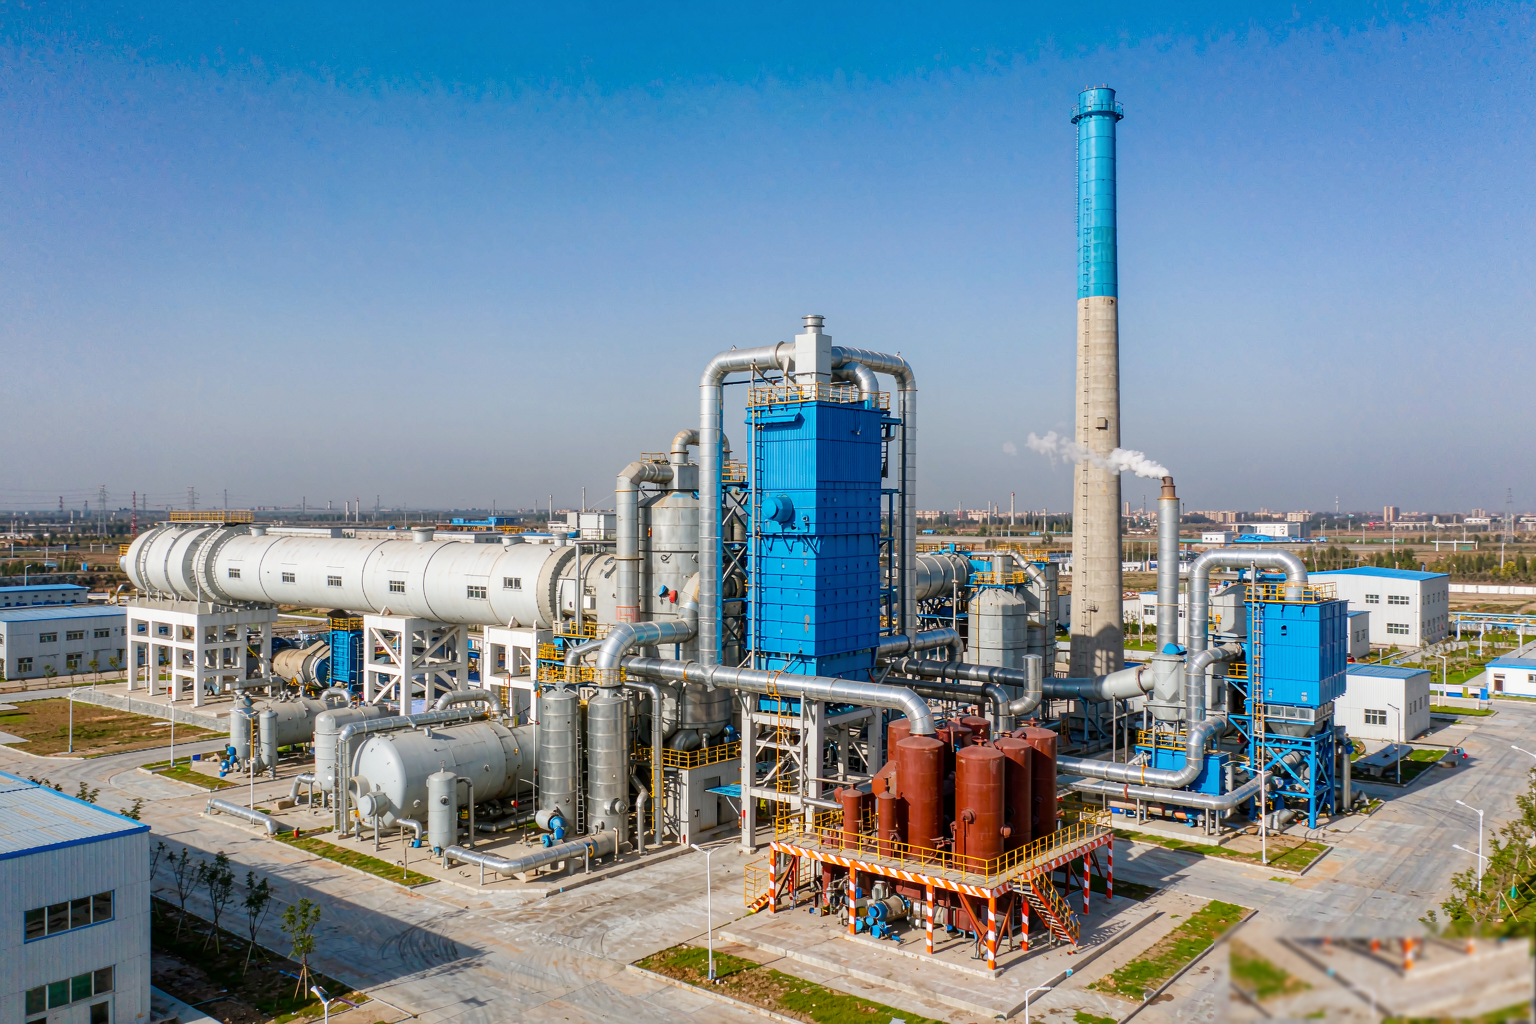
輥道窯、焚燒爐出來的磷酸鐵鋰燒結煙氣,溫度往往在 730℃ 量級,除高溫外,煙氣里同時夾帶 SOx、氯、氟等腐蝕性組分與超細顆粒物。這套煙氣如果直接進脫硫塔、濕電,系統不出三個月就可能堵管、腐蝕穿孔、風機葉輪磨穿。治理思路可以拆成四件事:先把煙氣從 730℃ 安全降到 180℃ 以下;再一級堿洗脫 SOx、二級水洗脫酸霧;用濕式靜電除塵器 (WESP) 收超細顆粒物與氣溶膠;全程控制溫度不讓酸露點提前出現。
一、磷酸鐵鋰燒結煙氣的四個真實工況問題
工況 1:730℃ 煙氣瞬間溫差沖擊設備
煙氣進系統的瞬間溫差超過 500℃,風管焊縫開裂、濾袋燒蝕、濕電陰陽極變形,是行業里最常見的非計劃停機原因之一。
工況 2:超細燒結粉塵粘附填料與電極
燒結粉塵粒徑細、易吸濕粘附,噴淋塔填料和噴嘴、濕電電極板、風機葉輪都是積灰高發位,半年內不清理基本就會壓差上竄、風量下降。
工況 3:酸露點冷凝腐蝕風管塔壁
煙氣里 SOx 濃度不高,但只要某一段溫度落到酸露點以下,硫酸冷凝液會直接腐蝕碳鋼風管和塔體內壁,這種腐蝕隱蔽性強、出現時往往已經穿孔。
工況 4:燒結段 NOx 排放達標
燒結段自然產生的 NOx 濃度不算極高,但要穩定達到 50 mg/Nm³ 以下的標準,需要在末端配套 SCR 或 SNCR 路線,具體走哪條要看燃料、氧含量和現場空間。
二、磷酸鐵鋰燒結廢氣治理:四道工序協同
工序 1:混風 + 雙流體霧化把煙氣從 730℃ 降到 180℃
焚燒爐出口約 730℃ 的煙氣,先與補風混合降到 400℃ 以內,再通過雙流體霧化噴嘴噴入軟化水,靠水汽汽化潛熱把溫度拉低到 150-180℃,降溫過程同時要靠溫度聯鎖,避免后端局部過冷。
工序 2:一級堿洗脫 SOx 與氯氟酸性組分
降溫后的煙氣進堿洗塔,堿性循環液吸收 SOx 和酸性氣溶膠,氯、氟、細顆粒物、酸霧在這里被協同捕集一部分,削減后端設備的酸性負荷。
工序 3:二級水洗深度脫除 SO3 酸霧
二級水洗進一步溶解 SO3 形成的酸霧,去除煙氣夾帶的可溶性鹽和細小液滴,WESP 之前把酸霧濃度壓下來,電場運行會更穩。
工序 4:濕式靜電除塵器 (WESP) 深度收塵
兩級噴淋之后殘余的細顆粒物、酸霧、氣溶膠交給 WESP,電場吸附 + 沖洗回收,能捕到 PM2.5 以下顆粒物和亞微米級酸霧液滴,配合消白煙設備可以讓煙囪口基本看不到白煙。
三、磷酸鐵鋰燒結煙氣風管防腐的設計要點
在多個輥道窯技改項目里,風管腐蝕的真正問題不在選材等級,而在哪一段會出現冷凝液,設計中要做的三件事:易冷凝段加強保溫;低點設排液口避免積液;用掛片或電阻探針實測腐蝕點位,根據實測選材,而不是按經驗一刀切。
如果只靠定期更換風管,裝置一年要停兩到三次,每次短則兩天、長則一周,停產損失遠高于一次防腐升級的成本。
四、磷酸鐵鋰燒結廢氣治理工藝的適用邊界
- 適合:磷酸鐵鋰輥道窯、回轉窯燒結煙氣,溫度 600-900℃ 區間,SOx 濃度中低水平,含氯含氟的工況。
- 適合:年產 1 萬噸以上、產線連續運行的正極材料廠。
- 需要重新評估:單臺窯爐風量 < 5000 Nm³/h 的小型產線,固定投資回收期偏長;煙氣中含大量有機揮發分的工藝段,需要在降溫段前加預處理;排放標準要求 NOx ≤30 mg/Nm³ 的地區,需要在末端加 SCR/SNCR 升級。
五、磷酸鐵鋰燒結廢氣治理選型階段的三項實測
- 上門做一次煙氣實測:溫度、SOx、NOx、顆粒物、氯氟濃度、含水量。
- 用實測數據校核酸露點和風管防腐方案。
- 按風量、SOx 濃度、占地約束做工藝選型對照表。
- 施工階段做安裝過程的關鍵節點驗收(降溫段出口溫度聯鎖、塔體防腐層厚度)。
- 投運后第一個季度做一次能效與壓差復測,把參數調到穩態運行區間。
配套資質與行業經驗:深圳市天得一環境科技有限公司長期服務新能源材料廠、電池廠,可提供從診斷評估到運維保障的全鏈條服務。