磷酸鐵鋰正極材料的窯爐燒結,以及后段焚燒工序,尾氣溫度高、含塵含硫、風量還大,以常見產線為例:多條窯爐的尾氣經焚燒爐燃燒、換熱降溫后,出口煙溫仍在200℃左右,設計風量可達60000 Nm³/h,污染物以二氧化硫、氮氧化物和粉塵顆粒物為主。
一、窯爐尾氣治理難點
污染物清單并不復雜——顆粒物、二氧化硫、氮氧化物,加上少量揮發性有機物,顆粒物加重后端設備的堵塞與磨損,酸性氣體需要堿性吸收,揮發性有機物則要靠更長停留時間或吸附段兜底。
真正的麻煩是工況:入口溫度常見100~200℃,含塵含硫,氣量隨生產節拍波動,循環水洗滌是最常用的手段,但廢氣溫度高,循環水溫會逐步升高,洗滌效率跟著下滑,末端排放就容易逼近限值。不少項目「驗收能過、跑兩三個月就吃力」,原因就在這里。
二、窯爐尾氣治理工藝
|
入口工況 |
工藝組合 |
關鍵設計 |
|
≤150℃、含塵含硫、6萬風量 |
洗滌塔+換熱器+風機+排風 |
廢氣先急冷降溫,再進洗滌塔噴淋凈化,換熱器回收余熱 |
|
100~120℃、含塵量高 |
水洗塔+管式換熱器+(預留兩級活性炭)+風機 |
管式換熱器持續給循環水降溫,保住洗滌效率 |
|
200℃、多條窯爐、含SO?/NO?/粉塵 |
急冷塔+一級堿洗+二級水洗+除霧過濾器+二級活性炭吸附箱+后置風機 |
急冷保護后端,堿洗脫酸,吸附段兜底 |
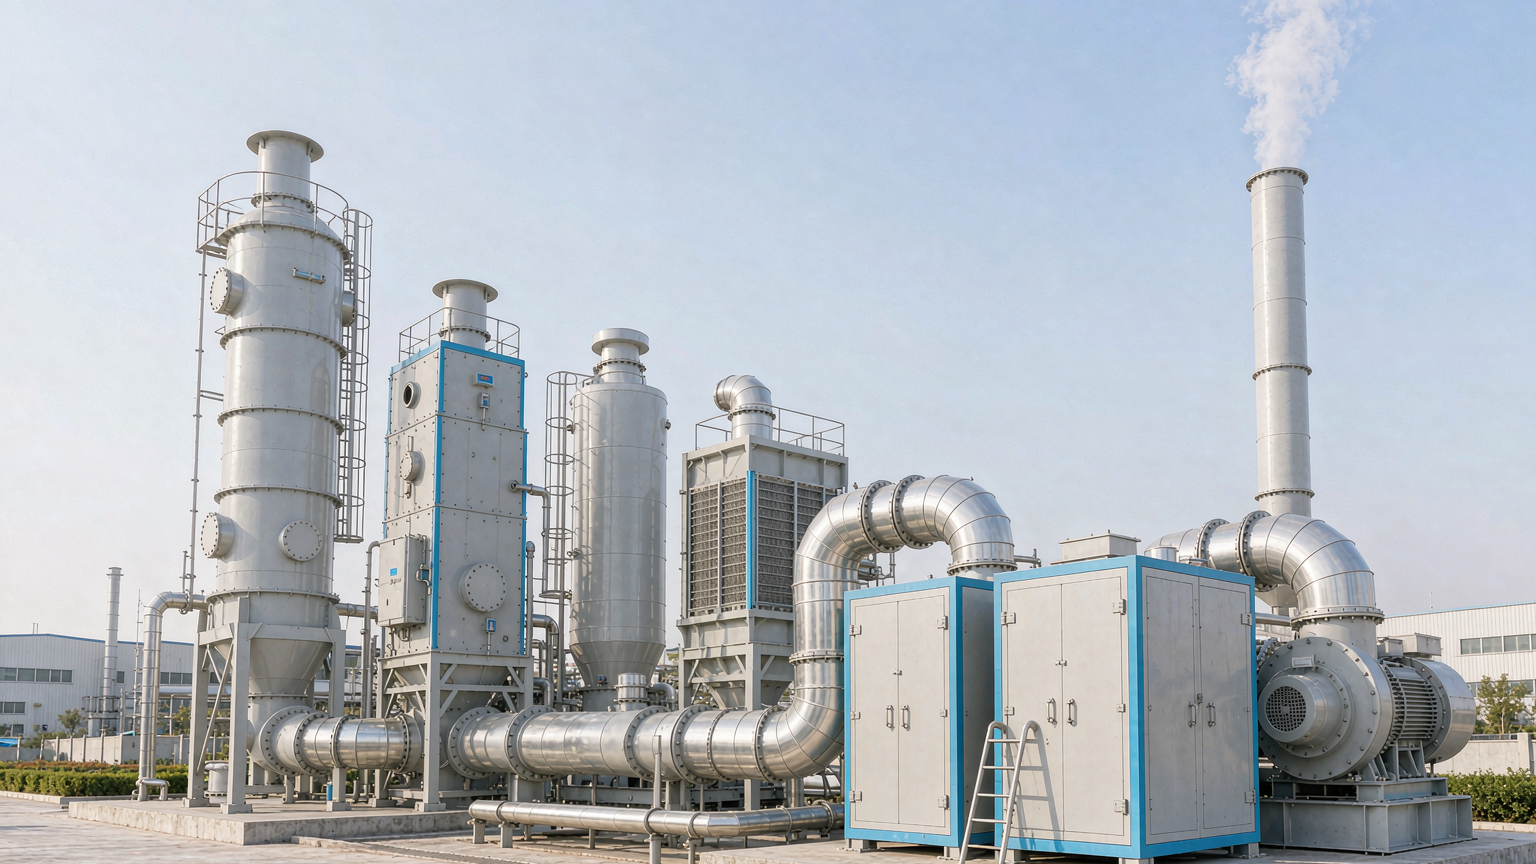
200℃這類高負荷工況,鏈條會拉得長一些:急冷塔先把煙溫壓下來,避免高溫損傷后端的除霧器、活性炭和風機;一級堿洗脫除酸性氣體,二級水洗進一步凈化;除霧過濾器攔住水霧夾帶,減輕后段負擔;最后兩級活性炭吸附箱對揮發性有機物兜底,再由后置風機排出。各段職責不重疊,溫度和污染物逐級下降。
三、窯爐尾氣治理選型要點
? 方案不唯一:工藝組合無標準答案,以現場實測數據為準
? 開工必核 6 項參數:煙溫 & 波動、粉塵量與黏性、酸性氣體濃度、風量 & 波動、VOCs、遠期提標需求,決定急冷 / 堿洗 / 吸附配置
? 配套別漏兩項:大風量連續運行選管式換熱器;除霧器、活性炭箱預留檢修空間
? 高濕黏粉塵先預處理,防止洗滌塔糊塔結垢
? 高濃度復雜 VOC:不只用活性炭,考慮濃縮 / 回收降成本
? 簡單工況簡化工藝:低溫低塵單一酸性氣體,無需全套高溫處理鏈路
常見問題
問:200℃煙氣能不能不經降溫直接洗滌?答:不建議。高溫會加速設備老化并降低吸收效率,急冷段的作用是把溫度帶進工藝窗口。
問:活性炭為什么放在最后?答:前面幾級把粉塵和酸性氣體降下來,吸附材料的使用壽命才可控。